Hizmet Bölgesi
Bozüyük Lojistik ve Metal Sanayi Bölgesinde Depo Kabuğu ve Atölye Montajına Manlift
Bozüyük'teki lojistik ve metal sanayi bölgesi, otoyol çıkışının yarattığı çekim gücünün somutlaştığı yerdir — yan yana sıralanan yeni depo kabukları ile metal işleme atölyeleri, aynı inşaat dalgasının iki farklı ürünüdür. İkisinin de ortak paydası, kabuk kapandıktan sonraki ilk aylarda yaşanan yoğun montaj trafiğidir: depoda raf sistemleri, aydınlatma ve sprinkler; atölyede vinç rayları, kaynak dumanı tahliye hattı ve büküm tezgâhı üstü ekipman. Bu bölgede işimiz, kabuk kapandığı gün başlayıp tesis tam kapasiteyle çalışmaya başlayana kadar süren bir montaj dönemine eşlik etmektir. Bu sayfa, bölgedeki depo ve metal işleme tesislerinde montaj sürecini nasıl planladığımızı ve hangi kalemin hangi sırada geldiğini anlatıyor.
Depo kabuğu kapandıktan sonraki montaj sırası
Yeni bir depoda kabuk kapandığı anda saha aniden kalabalıklaşır — raf montaj ekibi, elektrik, mekanik ve yangın sistemi ekipleri aynı hacmi paylaşmaya başlar. Deneyimimiz, bu kalabalığı depo akslarına bölerek yönetmektir: aksları A'dan başlayarak numaralandırır, her akste önce raf ayak ve travers montajı, sonra tesisat, en son aydınlatma yapılır ve makine akslarla birlikte ilerler. Bu sıralama, bir makinenin sırayla üç-dört farklı ekibe hizmet etmesini mümkün kılar ve sahadaki makine sayısını gereksiz yere artırmaz.
Raf sistemi montajında makine sınıfı ayrımı
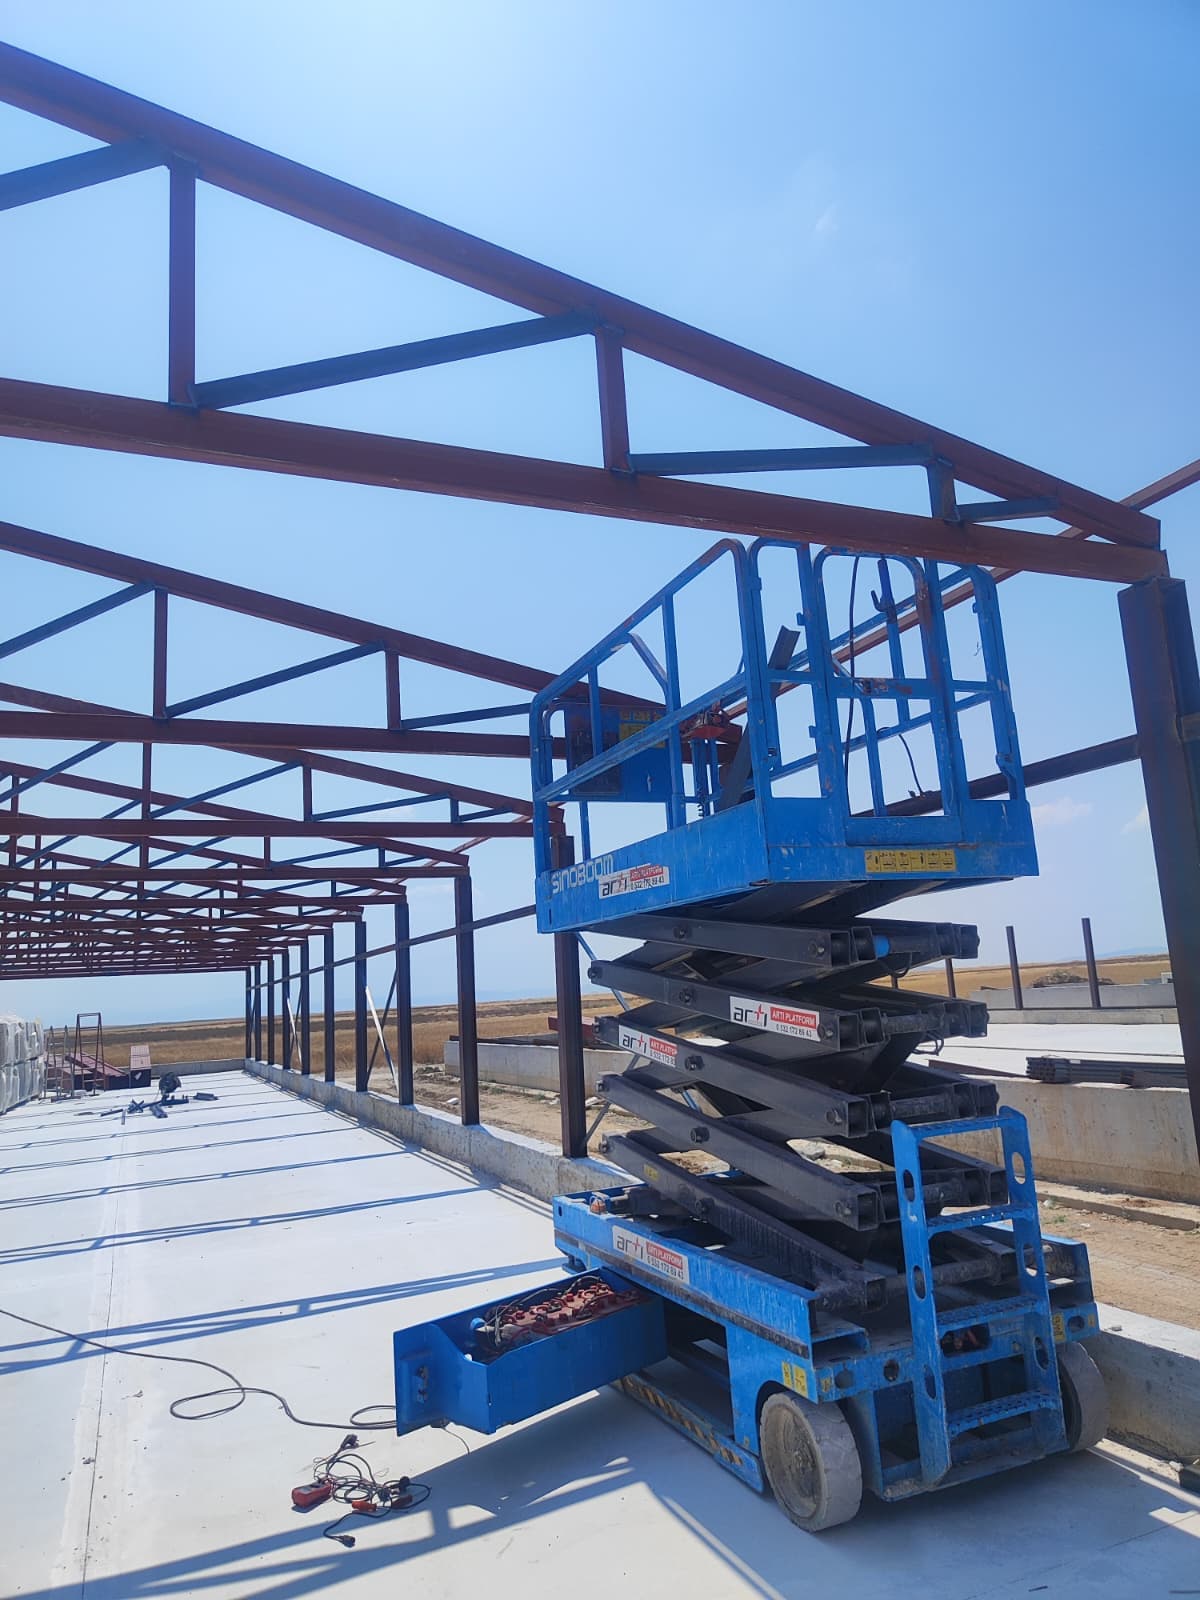
Raf montajı sahada tek iş gibi görünse de üç ayrı erişim ihtiyacı barındırır: ayak dikme ve alt traversler alçak kotta yapılır, üst traversler ve tepe seviyesindeki çapraz bağlantılar makaslı platform ister — zemin beton ve düz olduğu için bu sınıf hem ekonomik hem hızlıdır — koridor ağzı ve duvar dibi gibi makaslının yanaşamadığı noktalarda ise dar gövdeli eklemli makine devreye girer. Doğru kurgu, sahada tek tip makine bulundurmak değil, işin bu üç bölümüne uygun eşleşmeyi baştan planlamaktır.
Metal atölyelerinde vinç rayı ve kaynak dumanı hattı montajı
Kaynak, kesim ve büküm işleri yapan atölyelerde iki üst kot sistemi öncelikli olarak kurulur: parça taşımada kullanılan tavan vinç rayları ve kaynak dumanını tahliye eden kanal-fan sistemi. Vinç rayının montajı hassas hizalama ister ve bu iş genellikle raftan farklı olarak tek noktada uzun süre çalışmayı gerektirir; kaynak dumanı hattı ise atölyenin geneline yayılan bir kanal ağıdır ve montaj, kanal segmentlerinin sırayla asılmasıyla ilerler. İki sistem de üretim başlamadan önce, boş atölyede daha hızlı kurulur — bu yüzden yeni atölyelerde montajı üretim başlangıcından önceye sıkıştırmayı öneririz.
Büküm ve kesim tezgâhları üstü aydınlatma ve gözlem
Metal büküm ve kesim tezgâhlarının doğru çalışması, tezgâh yüzeyinin iyi aydınlatılmasına bağlıdır — ölçü hatası ve malzeme kusuru ancak yeterli ışıkta fark edilir. Yeni atölyelerde bu armatürlerin montajı, tezgâhların yerleşim planı kesinleştikten sonra yapılır; erken monte edilen bir armatür, tezgâh yerleşimi değişirse yanlış noktayı aydınlatabilir. Bu yüzden aydınlatma montajını, tesisin nihai ekipman yerleşim planını aldıktan sonraya planlarız.
Tam kapasiteye geçiş: sürekli bulunmadan çağrı bazlı düzene dönüş
Bir depo ya da atölye tam kapasiteyle çalışmaya başladığında, makine ihtiyacı yoğun montaj döneminden çok daha seyrek bir bakım-yenileme ritmine döner. Bu geçişi biz de programımıza yansıtırız — sahada sürekli bulunan makine, tesis işlemeye başladığında çağrı bazlı ya da dönemsel bakım düzenine kayar. Bu geçişin ne zaman olacağını önceden konuşur, teklif yapısını buna göre iki aşamalı kurarız: montaj dönemi fiyatı ve işletme dönemi bakım fiyatı.
Depo ve metal atölyesinde montaj fazları ve makine eşleşmesi
Bölgedeki depo ve metal işleme tesislerinde girdiğimiz projelerde fazların tipik sırası ve her fazda tercih ettiğimiz makine kurgusu aşağıdadır.
| Faz | Depo tesisi | Metal atölyesi | Makine kurgusu |
|---|---|---|---|
| 1. Kabuk sonrası | Raf ayak-travers | Vinç rayı hizalama | Makaslı + eklemli karışık |
| 2. Tesisat | Sprinkler, kablo tavası | Kaynak dumanı kanalı | Eklemli, kot değişken |
| 3. Ekipman yerleşimi | Konveyör devreye alma | Tezgâh yerleşimi netleşir | Çağrı üzerine kısa erişim |
| 4. Son kat | Aydınlatma, tabela | Aydınlatma, gözlem sistemi | Dar şasili tamamlama |
| 5. İşletme dönemi | Bakım-yenileme | Periyodik bakım | Sürekli bulunmadan çağrı bazlı |
Depo ile metal atölyesinin ortak ve ayrışan tarafı
Depo ve metal işleme atölyesi, otoyol çıkışının aynı yatırım dalgasının parçası olsalar da montaj mantığı bazı noktalarda ayrışır. Depoda iş tekrarlıdır — bir raf aksı bittiğinde bir sonraki neredeyse aynı işlemi gerektirir ve makine akslar boyunca düzenli bir ritimle ilerler. Atölyede ise iş daha az tekrarlı ve daha çok noktasaldır — vinç rayı hizalaması, kanal segmenti asılması ve tezgâh üstü aydınlatma birbirinden farklı beceriler ve farklı duruşlar ister.
Bu farkı bildiğimiz için aynı bölgede depo işine giden ekip ile atölye işine giden ekip genellikle farklı bir ritimle çalışır: depoda önceden belirlenmiş bir aks programı izlenirken, atölyede günlük olarak hangi noktanın hazır olduğuna göre esnek bir sıra kurulur.
Montaj döneminde sahada makine bulundurmanın ekonomisi
Yoğun montaj döneminde makineyi her seferinde çağırıp göndermek yerine sahada bulundurmak, hem taşıma maliyetini ortadan kaldırır hem de ekiplerin makine beklemesini önler. Bu düzenin karşılığında bizden beklenen, makinenin mesai dışında kilitli ya da gözetimli bir alanda durabilmesidir. Süre baştan tahmin edilir, uzatım koşulları teklife yazılır; böylece proje ortasında yeniden fiyat konuşmak gerekmez.
Sahada bulundurma modelinin en büyük faydası öngörülebilirliktir: proje yöneticisi, ertesi gün hangi ekibin hangi kalemi bitireceğini bilirken makinenin orada olacağından da emin olur. Bu, sık karşılaştığımız gecikme nedenlerinden birini — 'makineyi bekliyoruz' cümlesini — baştan ortadan kaldırıyor.
Lojistik ve Metal Sanayi Bölgesi Bölgesinde Sunduğumuz Hizmetler
Sık sorulan sorular
Depomuzun kabuğu kapandı, elektrik-mekanik-raf ekipleri aynı anda sahaya giriyor; nasıl bir düzen öneriyorsunuz?
Hacmi akslara böleriz — depo aksları A'dan başlayarak numaralanır, her akste önce raf ayak-travers montajı, sonra tesisat, en son aydınlatma yapılır ve makine akslarla birlikte ilerler. Bu düzende bir makine sırayla üç-dört ekibe hizmet eder ve sahadaki makine sayısı gereksiz yere artmaz. Ekiplerinizin sırasını ve her aksın tahmini süresini önceden paylaşırsanız, programı sizinle birlikte kurarız; bu, montaj döneminin toplam süresini kısaltan en somut adımdır.
Metal atölyemizde vinç rayı montajı ne kadar sürer, boş atölyede mi yapılmalı?
Vinç rayı hizalaması hassas bir iştir ve tek noktada uzun süre çalışmayı gerektirir; bu yüzden atölye boşken, üretim başlamadan önce yapılmasını öneririz. Dolu bir atölyede aynı iş, tezgâh ve stok arasında manevra kısıtı yüzünden hem yavaşlar hem risk artar. Süre, ray uzunluğuna ve hizalama hassasiyetine göre değişir; kesin süreyi keşifte ray planınızı görerek çıkarırız. Boş atölyede montaj, sonradan üretim durdurularak yapılan montajdan her zaman daha hızlı ve daha ucuzdur.
Raf üst traverslerini kim, hangi makineyle monte ediyor?
Üst traversler ve tepe seviyesindeki çapraz bağlantılar makaslı platformla monte edilir — zemin beton ve düz olduğu için bu sınıf hem ekonomik hem hızlıdır. Koridor ağzı, duvar dibi ve kolon çevresi gibi makaslının yanaşamadığı noktalarda dar gövdeli eklemli makineye geçilir. Montaj ekibiniz genellikle kendi personeliyle çalışır, biz erişimi ve platformu sağlarız; hangi noktada hangi makinenin kullanılacağını, raf planınızı gördüğümüzde net olarak belirleriz.
Tezgâh yerleşimi henüz kesinleşmedi; aydınlatma montajını şimdiden yapabilir miyiz?
Önermeyiz. Erken monte edilen bir armatür, tezgâh yerleşimi değişirse yanlış noktayı aydınlatabilir ve iş iki kez yapılmış olur. Aydınlatma montajını, nihai ekipman yerleşim planınız kesinleştikten sonraya planlamanızı öneririz — bu, hem gereksiz sökme-yeniden montajı önler hem de aydınlatmanın gerçekten çalışılan noktaları doğru şekilde kapsamasını sağlar. Yerleşim planı netleşene kadar diğer kalemleri (vinç rayı, kanal montajı gibi yerleşimden bağımsız işleri) öne alabiliriz.
Tesisimiz tam kapasiteye geçti; makineyi sahada tutmaya devam etmeli miyiz?
Genellikle hayır, bu noktada çağrı bazlı ya da dönemsel bakım düzenine geçmenizi öneririz. Tam kapasitedeki bir tesiste yüksek erişim ihtiyacı, montaj döneminden çok daha seyrek ve öngörülebilir hâle gelir; sahada sürekli makine bulundurmanın maliyeti bu noktada işe yaramaz hâle gelir. Bu geçişi baştan konuşur, teklif yapımızı iki aşamalı kurarız — montaj dönemi ayrı, işletme dönemi bakım fiyatı ayrı. Geçiş tarihi geldiğinde birlikte karar veririz; erken geçmek isterseniz de sorun olmaz.
Aynı bölgede hem depomuz hem metal atölyemiz var; tek program mı kurulur?
Kurulabilir ve genellikle avantajlıdır — aynı sahada iki farklı tesise hizmet ederken makinenin bir projeden diğerine geçiş süresi kısalır ve bu verim size yansır. Ancak iki tesisin montaj ritmi farklıdır: depoda iş tekrarlı ve aks bazlı ilerlerken, atölyede iş noktasal ve günlük olarak değişen bir sırayla ilerler. Bu yüzden tek program kursak da her tesis için ayrı bir alt takvim tutarız; ikisi birbirini beklemeden ilerler, yalnızca makine kaynağını paylaşır.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.