Hizmet Bölgesi
Bilecik OSB'de Metal İşleme Atölyelerine Vinç ve Aspirasyon Montajı İçin Manlift
Bilecik OSB'deki metal işleme atölyeleri — kaynak, kesim ve büküm ağırlıklı üretim yapan işletmeler — bölgenin lojistik koridoruna yakınlığından beslenen ikinci büyük tesis grubudur. Bu atölyelerin üst kot dünyası, bir deponun raf sisteminden farklı bir mantıkla kurulur: burada belirleyici olan depolama değil, üretim sırasında parçanın taşınması ve havanın temizlenmesidir. Tavan vinç rayları ağır metal parçaları bir istasyondan diğerine taşır, kaynak dumanı tahliye hatları atölyenin havasını temiz tutar, büküm ve kesim tezgâhları üstündeki aydınlatma ölçü hassasiyetini belirler. Bizim buradaki işimiz, bu üç sistemin kurulumunda ve periyodik bakımında atölyeye eşlik etmektir. Bu sayfa, OSB'deki metal işleme atölyelerinde vinç, aspirasyon ve aydınlatma sistemlerini nasıl çalıştığımızı anlatıyor.
Tavan vinç rayı montajında hassas hizalama
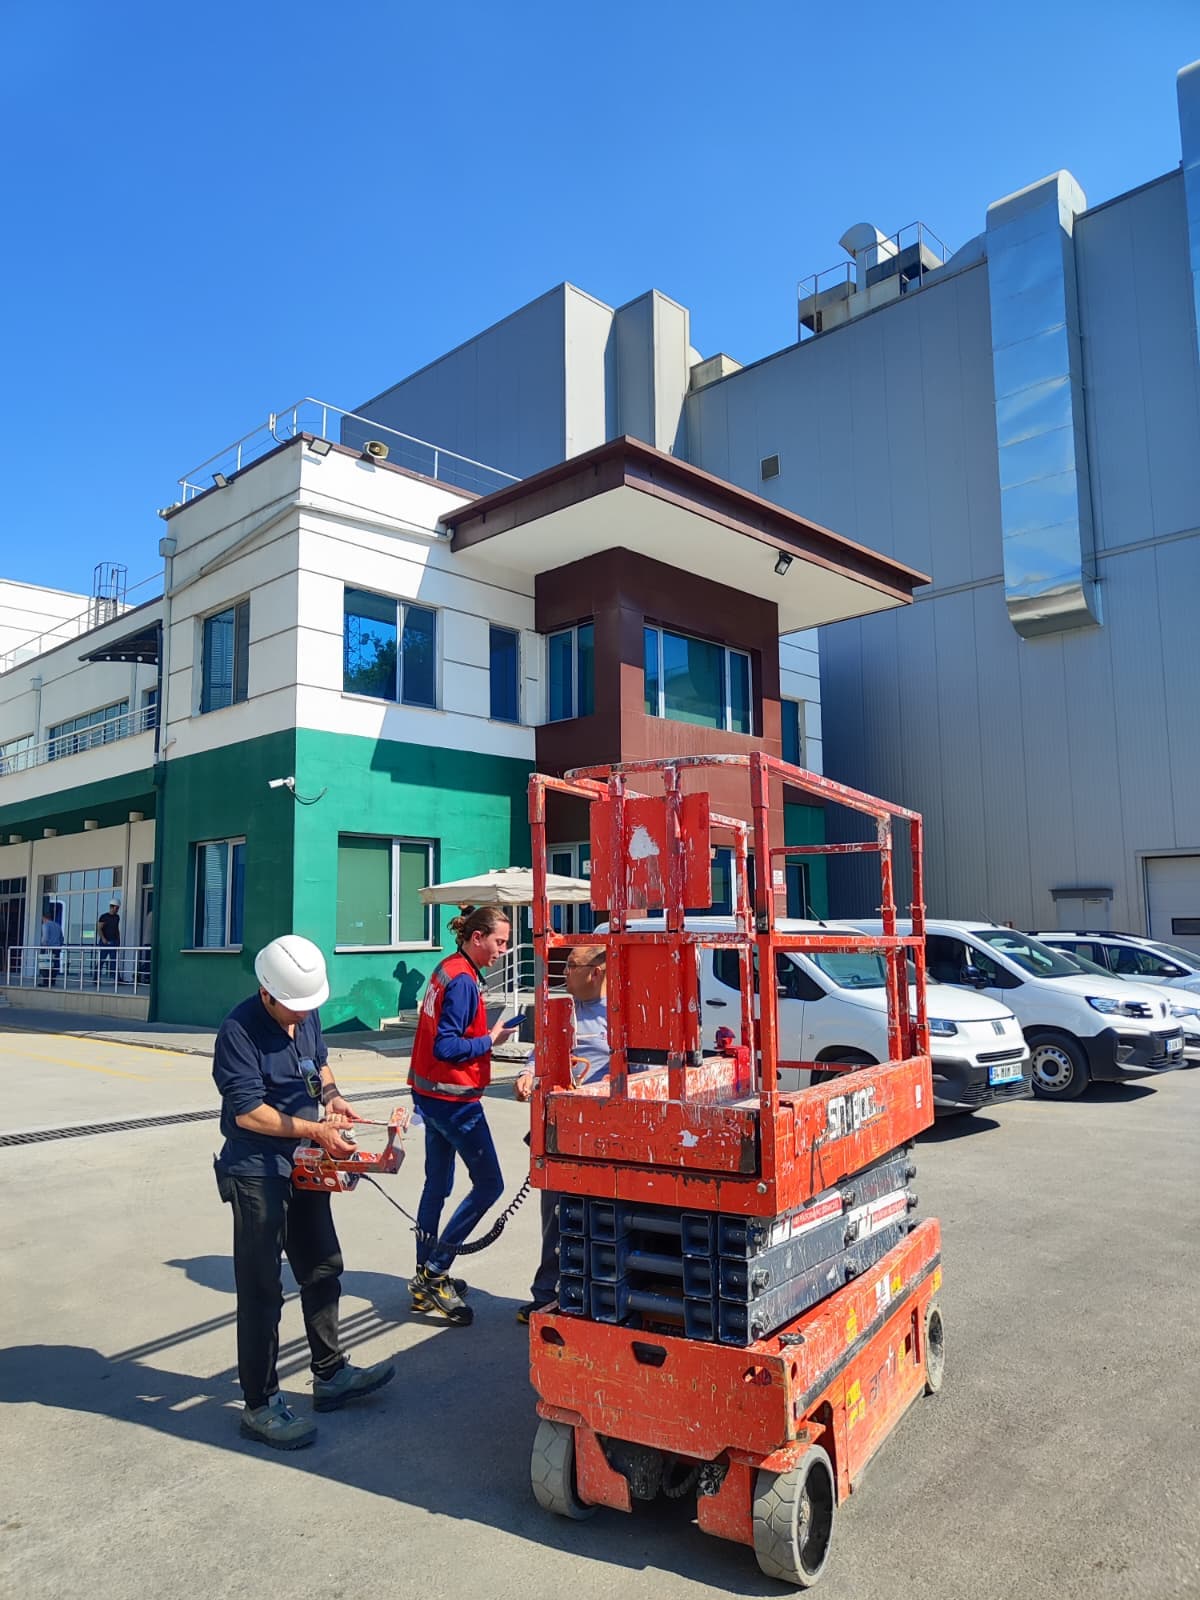
Vinç rayının hizalaması, taşınan yükün ray boyunca dengeli ilerlemesini sağlayan kritik bir iştir; hizalama hatası, vinç kullanımında titreşim ve zamanla ray-teker aşınmasına yol açar. Montaj sırasında sepet, ray hattı boyunca ölçüm noktalarında durarak hizalama ekibine sabit bir çalışma platformu sağlar — bu iş, merdivenle ya da tekil iskeleyle yapıldığında hem yavaş hem tutarsız sonuç verir çünkü her ölçüm noktasında ekipman yeniden kurulmak zorunda kalır. Sepetli çalışmada ekip ray boyunca kesintisiz ilerler.
Kaynak dumanı tahliye hattının kurulumu ve bakımı
Kaynak işlerinin yoğun olduğu atölyelerde tahliye hattı, kaynak istasyonlarının üzerinde toplanan dumanı emip dış ortama ya da filtre ünitesine yönlendirir. Kanal segmentlerinin montajı, atölyenin nihai istasyon yerleşimi netleştikten sonra yapılır — erken monte edilen bir kanal, istasyon konumu değişirse etkisiz kalabilir. Bakımda ise kanal iç yüzeyindeki kaynak dumanı birikintisi (metal partikül ve is) düzenli temizlik ister; bu birikinti zamanla emiş verimini düşürür ve atölye havasındaki duman yoğunluğunu artırır.
Büküm ve kesim tezgâhları üstü aydınlatma hassasiyeti
Metal büküm ve kesim işlerinde ölçü hatası, malzeme israfına ve bazen güvenlik riskine dönüşür; bu hataların büyük kısmı yetersiz aydınlatmadan kaynaklanır. Tezgâh üstü armatürlerin doğru konumlandırılması ve gölgesiz ışık sağlaması, montaj sırasında dikkat edilen bir ayrıntıdır — armatür, operatörün kendi gölgesini iş parçası üzerine düşürmeyecek açıda yerleştirilir. Bu ince ayar, sepetten yapılan deneme-yanılma turlarıyla saha koşullarında netleştirilir.
Vinç kilitleme kuralı ve çalışma sırası
Vinç rayı üzerinde ya da yakınında yapılan her çalışma, vincin elektriksel olarak kilitlenmiş ve anahtarının sorumlu kişide olmasıyla başlar; bu, sepetteki personelin güvenliği için tartışmaya açık olmayan bir kuraldır. Üretimi tümüyle durdurmak genellikle gerekmez — atölye, vinç kullanım yoğunluğunun düştüğü saatlere göre bölümlere ayrılabilir ve çalışma bu saatlere yazılır. Bu koordinasyonu atölye yönetimiyle birlikte kurar, hangi bölümde hangi gün çalışılacağını önceden yazarız.
Yeni atölye ile mevcut atölye arasındaki fark
Yeni kurulan bir atölyede vinç, aspirasyon ve aydınlatma sistemleri boş hacimde, üretim başlamadan monte edilir ve bu, işi hem hızlandırır hem ucuzlatır. Mevcut ve çalışan bir atölyede ise aynı işler üretim aralarına sıkıştırılır — kısa duruş pencereleri, gece vardiyaları ya da hafta sonu çalışmaları devreye girer. Bilecik OSB'de her iki durumla da düzenli karşılaşırız ve keşifte ilk sorduğumuz şey, atölyenin hangi aşamada olduğudur; cevap, teklifin süre ve fiyat yapısını doğrudan belirler.
Metal atölyesinde üst kot sistemleri ve montaj-bakım ayrımı
OSB'deki metal işleme atölyelerinde üç ana üst kot sisteminin montaj ve bakım karakteri aşağıda özetlenmiştir.
| Sistem | Montaj zamanlaması | Bakım sıklığı | Kilitleme gereksinimi |
|---|---|---|---|
| Tavan vinç rayı | Boş atölyede, hizalama hassas | Yılda 1-2 | Elektriksel kilitleme şart |
| Kaynak dumanı tahliyesi | İstasyon yerleşimi netleşince | Birikime göre değişken | Fan durdurma |
| Tezgâh üstü aydınlatma | Tezgâh yerleşimi netleşince | Arıza bazlı | Elektrik kesme |
| Genel çatı altı hatlar | Kabuk kapanışından sonra | Yıllık tur | Bölüme göre değişir |
Neden sepetli erişim vinç rayı hizalamasında fark yaratır
Vinç rayı hizalaması, ray boyunca birden fazla noktada tekrarlanan bir ölçüm-düzeltme işlemidir. Merdiven ya da tekil iskeleyle yapıldığında, her ölçüm noktasında ekipmanın sökülüp yeniden kurulması gerekir ve bu, işi hem yavaşlatır hem de ölçümler arası tutarlılığı bozar — her kurulumda küçük bir konum farkı doğar. Sepetli çalışmada ise makine ray hattı boyunca kesintisiz ilerler, her noktada aynı stabil platform sağlanır ve ölçümler birbiriyle doğrudan karşılaştırılabilir kalır.
Bu fark, özellikle uzun ray hatlarında (birden fazla ölçüm noktası olan hatlarda) belirgin bir zaman kazancına dönüşür. Bilecik OSB'deki atölyelerin çoğunda ray uzunluğu birkaç istasyonu kapsadığı için bu, sık karşılaştığımız bir avantajdır.
Duman ve toz birikiminin bakım sıklığına etkisi
Kaynak dumanı tahliye hattındaki birikim hızı, atölyenin kaynak tipine ve yoğunluğuna göre büyük farklılık gösterir — sürekli kaynak yapan bir hat ile ara sıra kaynak yapılan bir atölye aynı bakım sıklığını gerektirmez. İlk birkaç bakımda çıkan birikim miktarını gözlemleyip sıklığı buna göre öneririz; sabit bir takvim dayatmak yerine atölyenin gerçek kullanımına göre bir program kurarız.
Bu yaklaşımın pratik faydası, gereksiz sık bakımdan kaçınmak ve gerçekten ihtiyaç duyulan noktada bakımı kaçırmamaktır — ikisi de maliyetli hatalar ve ikisini de birikim verisine dayanarak önleriz.
Bilecik OSB Bölgesinde Sunduğumuz Hizmetler
Sık sorulan sorular
Vinç rayımızın hizalaması bozulmuş gibi görünüyor, kontrol nasıl yapılıyor?
Sepet, ray hattı boyunca önceden belirlenen ölçüm noktalarında durarak hizalama ekibine sabit bir platform sağlar; ekip her noktada raydaki sapmayı ölçer ve gerekiyorsa düzeltme yapar. Bu iş vinç kullanılmadan, elektriksel olarak kilitlenmiş hâlde yapılır. Kontrol sırasında tüm ray hattı gezilir ve sapma haritası çıkarılır — bu, yalnızca mevcut sorunu değil, hangi bölümün ne hızda bozulduğunu da gösterir ve gelecekteki bakım sıklığını belirlemede kullanılır.
Kaynak dumanı hattımızın hangi bölümü öncelikli temizlenmeli?
En yoğun kaynak yapılan istasyonların hemen üzerindeki kanal segmentleri genellikle en hızlı birikim gösterir; bu yüzden kontrolde önce bu bölümlere bakarız. Sepetten yapılan turda her segmentin iç yüzeyi gözden geçirilir, birikim yoğunluğu fotoğraflanır ve bir öncelik sırası çıkarılır. İlk turdan sonra hangi bölümün ne hızda kirlendiğini görürüz ve sonraki bakımları bu bilgiye göre planlarız — sabit bir takvim yerine gerçek birikime dayalı bir program kurarız.
Tezgâh üstü aydınlatmamız gölge yapıyor, montaj sırasında bu nasıl önlenir?
Armatürün konumu ve açısı, operatörün kendi gölgesini iş parçası üzerine düşürmeyecek şekilde belirlenir; bu, çizim üzerinde değil sahada deneme-yanılmayla netleşen bir ayardır. Sepetten armatürü geçici olarak birkaç konumda tutup operatörün tezgâh başında gölge etkisini kontrol etmesini isteriz, en uygun konum bulunduktan sonra kalıcı montaj yapılır. Bu ek adım, montaj süresini biraz uzatır ama sonradan armatürü sökme-yeniden monte etme ihtiyacını ortadan kaldırır.
Vinç çalışırken üst kot işi yapabilir miyiz, üretimi durdurmak zorunda mıyız?
Vinç rayı üzerinde ya da yakınında çalışılıyorsa vincin elektriksel olarak kilitlenmiş olması şarttır; bu kuralda esneme yoktur. Ancak üretimi tümüyle durdurmanız genellikle gerekmez — atölye, vinç kullanım yoğunluğunun düştüğü saatlere göre bölümlere ayrılabilir. Örneğin bir vardiyada vinç yalnızca belirli istasyonlarda kullanılıyorsa, kullanılmayan bölümdeki ray üzerinde çalışabiliriz. Bu bölümlemeyi atölye yönetiminizle birlikte planlar, hangi bölümde hangi gün çalışılacağını önceden yazarız.
Yeni atölyemizde bu üç sistemi (vinç, aspirasyon, aydınlatma) hangi sırayla monte etmeliyiz?
Önerdiğimiz sıra şudur: önce vinç rayı, çünkü hizalaması hassastır ve boş hacimde en hızlı yapılır; ardından kaynak dumanı tahliye hattı, çünkü istasyon yerleşiminiz kesinleştikten sonra doğru konumlanır; en son aydınlatma, çünkü tezgâh yerleşimi netleşmeden monte edilirse yanlış noktayı aydınlatabilir. Bu sıra, her sistemin en doğru bilgiyle ve en az yeniden işle kurulmasını sağlar. Farklı bir sıra istiyorsanız da çalışabiliriz, ancak bu önerinin gerekçesini keşifte ayrıntılı anlatırız.
Mevcut ve çalışan atölyemizde bu montajları yaptırmak istiyoruz, üretimi ne kadar etkiler?
Çalışan bir atölyede aynı işler üretim aralarına sıkıştırılır — kısa duruş pencereleri, gece vardiyaları ya da hafta sonu çalışmaları devreye girer ve bu, boş atölyeye göre işi hem uzatır hem karmaşıklaştırır. Gerçekçi bir program için üretim takviminizi (hangi vardiya, hangi istasyon ne zaman boşta) önceden isteriz ve montajı bu boşluklara göre fazlara böleriz. Süre boş atölyeye göre daha uzun çıkar ama üretim kaybı asgaride tutulur; bu dengeyi teklifte açıkça gösteririz.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.