Hizmet Bölgesi
Eskişehir OSB'de Makine İmalatı Tesislerine Bozüyük'ten Yüksek Erişim Hizmeti
Bir makine imalatı tesisinde vinç rayının bir gün bile aksaması, o gün tezgâhtan tezgâha taşınamayan parçaların birikmesi demektir — ve Eskişehir OSB'deki büyük ölçekli üretim tesislerinin çoğu, tam da bu türden yedeksiz kritik sistemlere yaslanır. Bizim bu tesislerle ilişkimiz, TEM Otoyolu'nun Bozüyük çıkışından başlayan düzenli bir hat üzerinden yürüyor: makinemiz bölgeye vardığında, aylar öncesinden planlanmış bir vinç rayı bakımını mı yürütecek, yoksa yeni kurulan bir üretim hattının aydınlatma ve aspirasyon montajını mı tamamlayacak, bunu önceden bilerek gideriz. Eskişehir'deki tesislerin ölçeği, Bozüyük'teki küçük-orta atölyelerden genellikle daha büyüktür ve bu, hem makine seçimini hem koordinasyon biçimini değiştirir. Bu sayfa, ölçeği büyük tesislerde üst kot işlerini nasıl planladığımızı ve mesafeye rağmen aynı işçilik standardını nasıl koruduğumuzu anlatıyor.
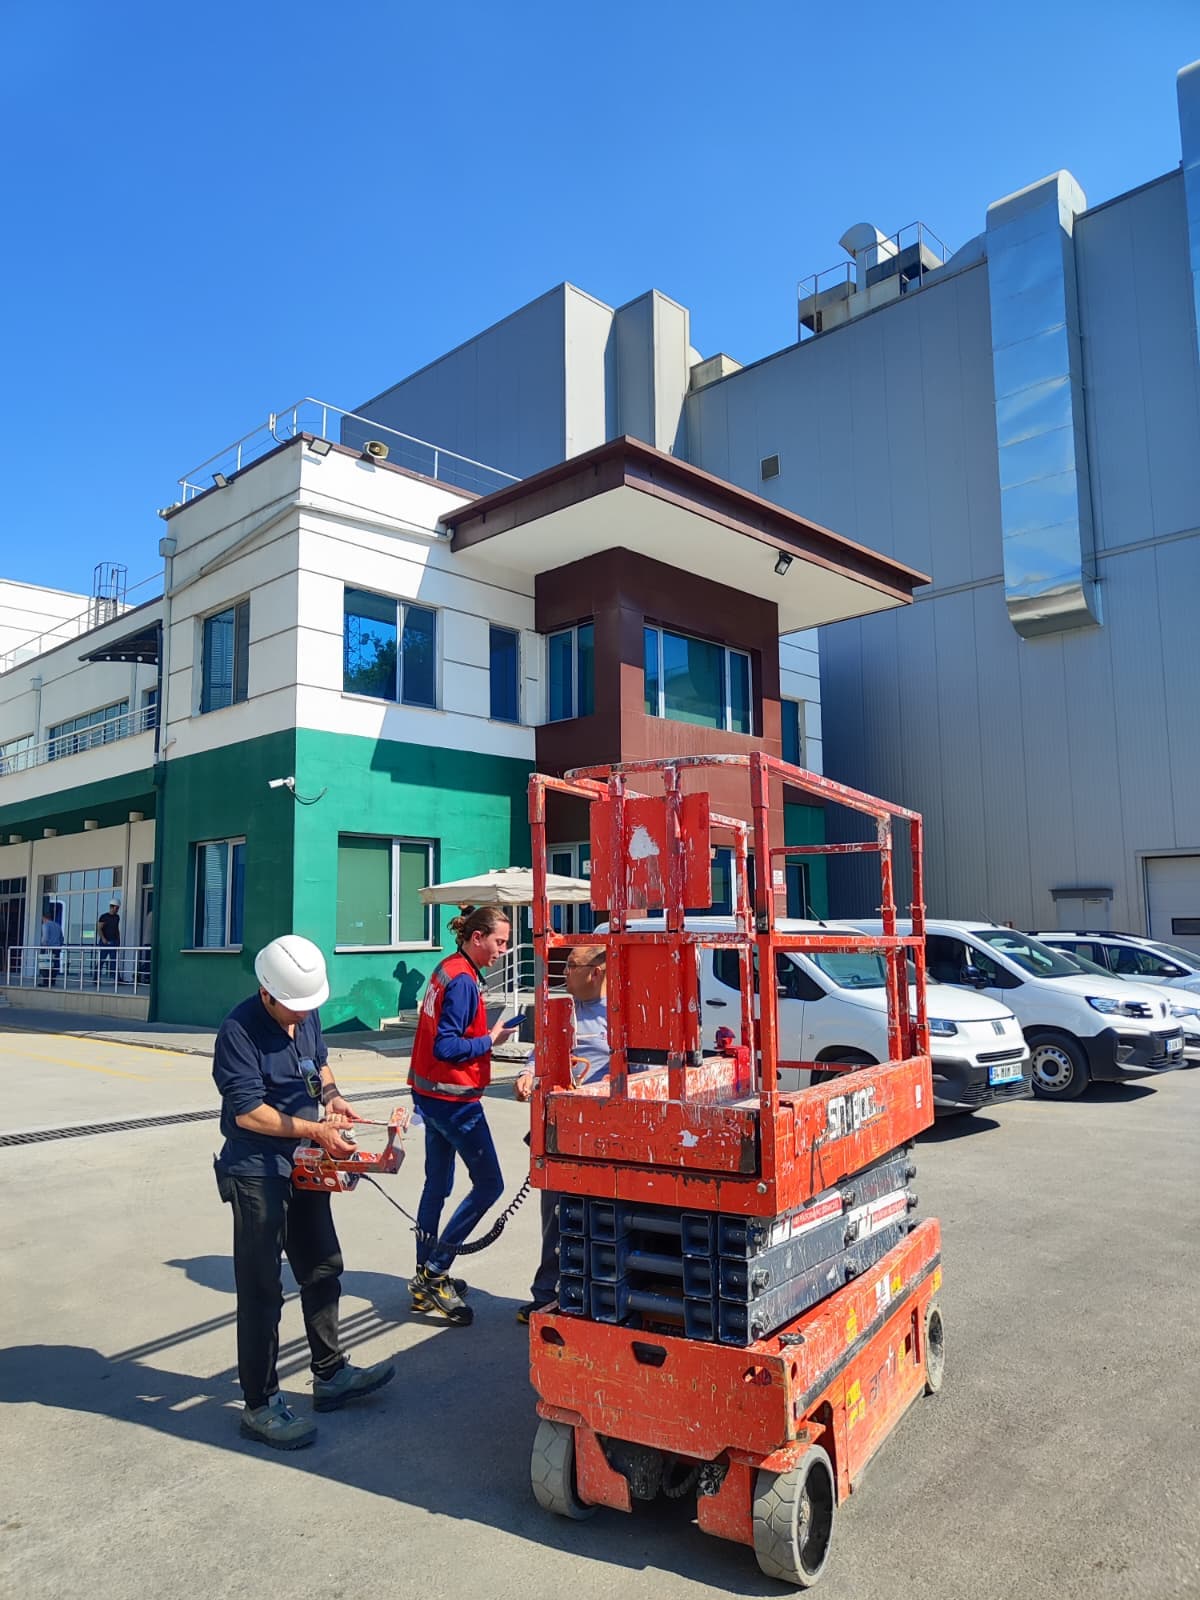
Geniş açıklıklı üretim hollerinde vinç rayı bakım koordinasyonu
Makine imalatı tesislerinde birden fazla vinç hattı aynı hol içinde paralel çalışabilir ve bu, bakım sırasında hangi hattın hangi saatte boşa çıktığının net bilinmesini gerektirir. Çalışılacak hat, diğer hatlardan bağımsız olarak elektriksel kilitlemeye alınır; bu teyit tesisin üretim planlama biriminden alınmadan sepet raya yaklaştırılmaz. Ölçek büyüdükçe bu koordinasyonun yazılı hâle getirilmesi önem kazanır — sözlü bir teyit, vardiya değişiminde kaybolabilir.
Ağır parça taşıyan raf sistemlerinde yük geçmişine göre kontrol
Büyük ölçekli tesislerin ara mamul ve yedek parça depolarında raf gözleri, standart bir depo gibi tekdüze değil, taşıdıkları parçanın ağırlığına göre değişken bir yük geçmişine sahiptir — bazı gözler düzenli olarak ağır döküm parçaları taşırken bazıları hafif ama hacimli malzeme taşır. Raf travers kontrolü bu geçmişi hesaba katarak yapılır; hangi gözün hangi yük sınıfında çalıştığı bilgisi, kontrolü doğru noktalara yönlendirir ve standart bir kontrol listesinin gözden kaçırabileceği aşırı yüklü gözleri önceliklendirir.
Yeni hat kurulumlarında aydınlatma-aspirasyon montaj sırası
Eskişehir'deki büyük tesislerde yeni bir üretim hattı kurulduğunda, aydınlatma ve aspirasyon sistemlerinin montajı genellikle tezgâh yerleşimi kesinleştikten sonraya bırakılır — erken monte edilen bir armatür ya da kanal, yerleşim değişirse yeniden işlenmek zorunda kalır. Bu tesislerde proje ekipleri büyük olduğu için, montaj sırasını netleştirmek daha fazla taraf arasında koordinasyon gerektirir; biz bu sırayı proje yöneticisiyle yazılı olarak netleştirir, hangi haftada hangi kalemin çalışılacağını önceden planlarız.
Vardiyalı üretimde çalışma penceresinin daralması
Büyük ölçekli tesislerin çoğu üç vardiya çalışır ve bu, üst kot işleri için uygun boş pencerenin küçük-orta ölçekli bir atölyeye göre daha dar olması demektir — bir vinç hattının tamamen boşa çıktığı saat, haftanın yalnızca birkaç dilimine sığabilir. Bu darlığı önceden bilerek, işi tek bir uzun ziyarete değil, tesisin verdiği kısa pencerelere bölünmüş birkaç kısa bloğa yayarız; bu, toplam süreyi biraz uzatsa da üretim kaybını asgaride tutar.
Uzun süreli projelerde makinenin tesiste kalması
Kapsamlı bir vinç rayı yenilemesi ya da yeni bir hattın üst kot montajı gibi haftalara yayılan işlerde, makineyi her gün Bozüyük'e geri götürmek yerine proje süresince tesiste bırakırız. Bu, hem taşıma maliyetini tek sefere indirir hem de ertesi gün işe başlayacak ekibin makine beklemesini önler. Karşılığında bizden beklenen, ünitenin mesai dışında kilitli ya da gözetimli bir alanda durabilmesidir.
Büyük ölçekli tesislerde iş tipine göre koordinasyon yükü
Eskişehir OSB'deki büyük ölçekli tesislerde iş tipine göre gereken koordinasyon düzeyi ve tipik süre aşağıda özetlenmiştir.
| İş tipi | Koordinasyon gereksinimi | Tipik süre | Makine yaklaşımı |
|---|---|---|---|
| Vinç rayı bakımı | Yazılı hat kilitleme teyidi | Yarım-bir gün | Planlı ziyaret |
| Yük geçmişli raf kontrolü | Göz bazlı yük bilgisi | Bir gün | Planlı ziyaret |
| Yeni hat aydınlatma-aspirasyon | Proje ekibiyle yazılı sıra | Haftalar | Sahada bulundurma |
| Vardiya arası kısa blok işler | Pencere programı | Günde birkaç saat | Bölünmüş ziyaretler |
Büyüklüğün getirdiği koordinasyon farkı
Bozüyük'teki küçük-orta ölçekli bir metal atölyesinde koordinasyon genellikle tek bir kişiyle, çoğu zaman telefonla yürür — atölye sahibi ya da usta, o gün hangi tezgâhın boşta olduğunu anında söyleyebilir. Eskişehir'deki büyük tesislerde bu bilgi birden fazla birimden (üretim planlama, bakım, vardiya amiri) geçerek bize ulaşır ve bu, sözlü teyidin yetersiz kaldığı bir ölçektir. Bu yüzden büyük tesislerle çalışırken koordinasyonu yazılı hâle getirmeyi ısrarla isteriz — bir e-posta ya da paylaşılan bir program, vardiya değişiminde kaybolan sözlü bir teyitten çok daha güvenilirdir.
Bu fark, bizim keşif sürecimize de yansır: küçük atölyede keşif genellikle tek ziyarette biter, büyük tesiste ise ilgili birimlerin her birinden ayrı ayrı bilgi almamız gerekebilir. Süreyi bu gerçekliğe göre planlarız ve büyük tesis müşterilerimize bunu baştan söyleriz.
İşçiliğin mesafeden bağımsız kalması
Bozüyük dışına çıkan bir ekibin en çok sorgulanan tarafı, işçilik standardının uzaklaştıkça gevşeyip gevşemediğidir. Bizim uyguladığımız kontrol listesi, ekipman hazırlığı ve fotoğraflı raporlama biçimi, Eskişehir'deki bir tesiste de Bozüyük'teki kadar eksiksiz uygulanır — vinç kilitleme teyidi ve yük geçmişi değerlendirmesi gibi güvenlik kritik adımlarda mesafe hiçbir esneme gerekçesi olmaz.
Bunun pratik karşılığı, her tesise ayırdığımız sürenin bilerek geniş tutulmasıdır. Yolda kaybedilen zamanı sahada telafi etmeye çalışmak, işi baştan savma bitirmek anlamına gelir; biz bunun yerine, program sıkışıyorsa iş sayısını azaltmayı tercih ederiz.
Sık sorulan sorular
Birden fazla vinç hattımız var; çalışma sırasında hangisinin durdurulacağını nasıl belirliyorsunuz?
Hangi hattın hangi saatte kullanılmadığını üretim planlama biriminizden yazılı olarak teyit ederiz; bu teyit olmadan sepet ilgili hatta yaklaştırılmaz. Büyük tesislerde birden fazla hat paralel çalışabildiği için, çalışılacak hattın diğerlerinden bağımsız olarak kilitlenebildiğinden emin oluruz — bu, üretimin geri kalanını durdurmadan çalışmamızı sağlar. Vardiya değişimi sırasında bu teyidin kaybolmaması için sözlü değil yazılı bir onay isteriz.
Depomuzdaki raf gözleri farklı ağırlıkta parça taşıyor; kontrolü nasıl önceliklendiriyorsunuz?
Hangi gözün düzenli olarak ağır parça taşıdığını, hangisinin hafif malzeme taşıdığını önceden sizden öğreniriz ve kontrolü bu yük geçmişine göre önceliklendiririz. Ağır yük taşıyan gözlerin travers bağlantıları daha sık ve daha dikkatli kontrol edilir; standart bir kontrol listesi bu farkı yakalayamayacağı için tercih etmeyiz. Bu bilgi bize önceden ulaşırsa, sahada geçirdiğimiz süre daha verimli kullanılır ve en riskli gözler ilk sırada değerlendirilir.
Yeni hattımızın aydınlatma ve aspirasyon montajını hangi sırayla planlıyorsunuz?
Tezgâh yerleşim planınız kesinleşene kadar bu montajları erteleriz — erken monte edilen bir armatür ya da kanal, yerleşim değişirse yeniden işlenmek zorunda kalır. Proje ekibinizle (üretim planlama, bakım, montaj yüklenicisi) birlikte hangi haftada hangi kalemin çalışılacağını yazılı olarak netleştiririz; büyük projelerde birden fazla taraf olduğu için bu netliği sözlü değil yazılı tutmayı önemsiyoruz. Yerleşim planı geç netleşirse, ondan bağımsız işleri (vinç rayı gibi) öne alabiliriz.
Üç vardiya çalışıyoruz; üst kot işi için uygun bir pencere bulmak zor, nasıl planlıyorsunuz?
İşi tek uzun bir ziyarete sıkıştırmak yerine, tesisin verdiği kısa boş pencerelere bölünmüş birkaç kısa bloğa yayarız. Bu, toplam süreyi biraz uzatır ama üretim kaybını asgaride tutar ve size vardiya programınızı değiştirme zorunluluğu getirmez. Hangi vardiyanın hangi saatlerde görece boş olduğunu önceden sizden öğrenir, çalışma bloklarını bu bilgiye göre yerleştiririz; pencere daralırsa iş sayısını değil, süreyi ayarlarız.
Bozüyük'ten geliyorsunuz; büyük tesisimizde yerel bir firmadan farkınız ne?
Bölgedeki bir firmanın yakınlık üstünlüğü tartışmasızdır ve ani çıkan bir ihtiyaçta bu bizim aleyhimize işler; bunu kabul ederiz. Öne çıkardığımız şey, büyük ölçekli tesislerde koordinasyonun birden fazla birimden geçtiğini bilerek gelmemiz — vinç kilitleme teyidini, yük geçmişi bilgisini ve montaj sırasını yazılı hâle getirme alışkanlığımız, ölçek büyüdükçe daha fazla fark yaratıyor. İşçilik standardımız Bozüyük'teki kadar eksiksiz uygulanır; mesafe bu standartta bir esneme gerekçesi sayılmaz.
Haftalara yayılan bir vinç rayı yenileme projemiz var; makine her gün gidip gelecek mi?
Hayır, bu ölçekte makineyi proje süresince tesiste bırakırız. Her gün Bozüyük'e geri götürmek hem tekrar tekrar taşıma bedeli doğurur hem de ertesi gün işe başlayacak ekibin makine beklemesine yol açar. Taşıma tek sefere iner ve iş, üretim penceresine göre esnek ilerler. Karşılığında bizden beklenen, ünitenin mesai dışında kilitli ya da gözetimli bir alanda durabilmesidir; süreyi baştan tahmin eder, uzatım koşullarını teklife yazarız.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.